| MOQ: | 1톤 |
| 가격: | 800-1000 USD/Ton |
| 표준 포장: | 묶음 또는 나무 상자에 들어 있습니다. |
| 배달 기간: | 제품에 따라 20-30일 |
| 지불 방법: | 신용장, D/A, D/P, T/T |
| 공급 능력: | 연간 60000 톤/톤 |
![]()
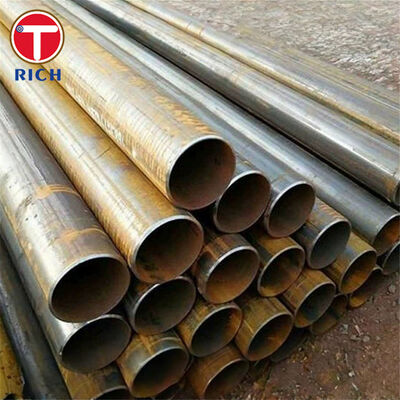
BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction welding이 사양은 자동차, 기계 및 일반 엔지니어링 응용 프로그램에 개발되었습니다. 외부 지름, 벽 두께, 용접 품질, 기계적 특성을 제어하는 곳,그리고 형성 성능이 필요합니다.
BS 6323-5:1982는 점점 더 높은 강도 수준을 가진 ERW1, ERW2, ERW3, ERW4, ERW5 등급을 포함합니다. 튜브는 용접, 연금,또는 요구되는 제조 공정과 최종 기계적 특성에 따라 정상화 된 배달 조건.
BS 6323-5:1982는 철회된 영국 표준이다. 2003년 6월 24일에 철회되어 BS EN 10305-3, BS EN 10305-5 및 BS EN 10296-1에 대체되었다.대체 또는 기존 자동차 부품, BS 6323-5 소재는 원본 도면, 고객 사양 또는 승인 된 재료 목록에서 요구되는 경우 여전히 지정 될 수 있습니다.
| 항목 | 사양 |
|---|---|
| 제품 | 전기 저항 용접 / 인덕션 용접 철강 튜브 |
| 소재 | 탄소 강철 |
| 표준 | BS 6323-5:1982 |
| 등급 | ERW1, ERW2, ERW3, ERW4, ERW5 |
| 제조 과정 | 철강 스트립의 전기 저항 용접 또는 인덕션 용접 |
| 전형적인 바깥 지름 | 6~350mm |
| 전형적 인 벽 두께 | 1~30mm |
| 길이 | 1~12m, 사용자 정의 |
| 가로 절단 | 주로 둥글다. 제조협약에 의거한 특수 profiles |
| 벽 두께 허용 | T ≤ 3 mm: ±10%; T > 3 mm: ±8%, 소금 구역을 제외하면 |
| 과다 복용량 | 지름과 전달 조건에 따라 달라집니다. 예를 들어 20mm까지 OD: KM 조건에서 ±0.12 mm |
| 직선성 | OD > 16mm: 최대 1m에 2mm; 전체 오차는 일반적으로 파이프 길이의 0.2%를 초과하지 않습니다. |
| 표면 상태 | 밀링 피니쉬, 가볍게 기름진, 비클/오일린 또는 다른 합의된 보호 피니쉬 |
| 열처리 | 용접, 연금 또는 정규화 된 상태로 지정된 배송 조건에 따라 |
| 최종 상태 | 평면 절단 끝; 껍질을 벗은 끝 |
| 검사 | 차원 검사, 당기력 검사 및 적용 가능한 기술 시험 |
| 검사 문서 | EN 10204 3.1 주문 단계에 지정될 때 사용할 수 있습니다. |
| 외부 지름 | 과다 복용량 |
|---|---|
| ≤20mm | ±0.12mm |
| >20~30mm | ±0.15mm |
| >30~50mm | ±0.20mm |
| 50~70mm | ±0.25mm |
| >70~90mm | ±0.30mm |
| >90~110mm | ±0.35mm |
| > 110~130mm | ±0.45mm |
| > 130-150mm | ±0.55mm |
| 150~170mm | ±0.65mm |
| >170mm | OD의 ±0.75% |
5개의 ERW 등급은 구조화된 기계적 특성을 제공합니다. 정상화 된 상태에서 최소 양력 강도는 ERW1에서 약 155 MPa에서 ERW5에서 340 MPa까지 있습니다.형식 부하에 따라 재료 선택이 가능, 구조적 강도, 부품 설계
용접 된 튜브는 튜브 형식 과정에서 생성되는 더 높은 강도를 제공하며, 소화 또는 정상화는 잔류 형식 스트레스를 줄이고 유연성을 향상시킵니다.이 구별은 튜브가 나중에 구부러질 때 중요합니다., 끝 모양, swaging, 평평화, 용접, 또는 용접.
스트립 가장자리는 전통적인 필러 금속 없이 저항 또는 인덕션 가열에 의해 지속적으로 결합됩니다. 스트립 준비, 용접 에너지, 압력,그리고 웰드-무늬 제거는 기계적 제조에 적합한 연속적인 길쭉한 관절을 제공합니다..
자동차 및 제조 기계 부품의 경우, 명목 견고성만으로는 충분하지 않습니다.튜브는 굽는 동안 여전히 실패하는 동안 화학 요구 사항을 충족 할 수 있습니다. 용접 품질 또는 열 입력이 불일치하면.
따라서 생산은 스트립 엣지 준비, 용접 전류 모니터링, 용접 구슬 제어, 차원 검사 및 대표적인 평평화 또는 형성 테스트를 통해 제어 할 수 있습니다.심한 변형이 있는 부품, 의도된 굽기 반지름과 후속 형성 작업은 적절한 품질과 공급 조건을 선택할 수 있도록 생산 전에 제공되어야합니다.
열처리는 튜브 지름, 타원성, 직성 및 기계적 특성을 변경할 수 있습니다.이것은 특히 튜브를 가공하거나 밀접하게 허용 된 조립에 삽입하는 구매자에게 중요합니다.
따라서 필요한 배달 조건과 함께 크기를 지정해야합니다. 용접 된 KM 튜브는 더 긴 OD 허용도를 달성 할 수 있습니다.GKM/GZF 또는 NKM/NZF 열처리 튜브는 최종 열처리 조건에 적용되는 허용급을 사용하여 평가됩니다.최종 OD, 벽 두께, 직선성 및 길이 검사는 사전 처리 차량에만 의존하는 대신 지정 된 열 처리를 한 후에 수행됩니다.
BS 6323-5:1982는 철회되었지만 많은 자동차 및 기계 도면은 ERW1-ERW5 등급을 계속 참조합니다.
기존 주문의 경우 계약이 필요한 경우 재료 사양은 BS 6323-5에 따라 추적 할 수 있어야 합니다. 새로운 설계의 경우 BS EN 10305-3, BS EN 10305-5,또는 BS EN 10296-1은 튜브 모양에 따라 평가되어야 합니다., 차원 정확성, 공급 조건 및 의도 된 응용. 등급 대체는 팽창 강도에만 근거해서는 안 됩니다. 화학, 양력 강도, 연장, 허용,열처리, 시험 요구 사항도 검토되어야 합니다.
| 표준 시스템 | 관련 표준 | 적용 범위 |
|---|---|---|
| BS | BS 6323-5 | 자동차, 기계 및 일반 공학 용품용 에어워 및 인덕션 용접 철강 파이프 |
| EN | EN 10305-3 | 냉접속된 정밀제철관 |
| EN | EN 10305-5 | 금속, 금속, 금속, 금속, 금속, 금속, 금속, 금속 |
| EN | EN 10296-1 | 기계공학 용과 일반공학 용의 용접형 원형강관 |
| ASTM | ASTM A513 | 전기 저항으로 용접된 탄소 및 합금강 기계관 |
| JIS | JIS G3445 | 기계 구조용 탄소강 파이프 |
| GB | GB/T 6728 | 냉형 홀드 구조용 철 profiles; 용접 구조용 profiles에 사용되는 경우 |
| GOST | GOST 10704 / GOST 10705 | 길쭉한 전기 용접 철강 파이프; 차원 및 기술 요구 사항 |
특정 응용 프로그램은 자동차 좌석 프레임에 사용되는 튜브형 교차 구성 요소입니다.
구성 요소는 고정 장치 위치 및 결합 부품을위한 제어 된 외부 지름, 구부러지고 끝 모양을위한 충분한 연장, 변형 중에 반복 가능한 용접 무결성,그리고 적절한 튼튼성 및 강도 강도.
좌석 구조 설계, 튜브 지름, 벽 두께, 굴곡 반지름에 따라 ERW1, ERW2 또는 ERW3와 같은 BS 6323-5 낮은 및 중간 강도 등급을 선택할 수 있습니다.그리고 필요한 포스트 포밍 강도가열 또는 정상화 된 배달 조건은 심각한 형성이 필요한 경우 고려 될 수 있습니다.
| 등급 | C 최대 % | 시 맥스 % | 최대 분분 % | P Max. % | S 최대 % |
|---|---|---|---|---|---|
| ERW1 | 0.13 | ∙ | 0.60 | 0.050 | 0.050 |
| ERW2 | 0.16 | ∙ | 0.70 | 0.050 | 0.050 |
| ERW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ERW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ERW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| 등급 | 최소 강도 Re, MPa | 최소 팽창 강도 Rm, MPa | 최소 길쭉함 A, % |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
비교를 위해, KM 용접 상태는 형성 및 용접 과정으로 인해 다른 기계적 특성 수준을 제공합니다.
| 등급 | KM 최소 강도 MPa | KM 최소 팽창 강도, MPa | 최소 길쭉함 D/t ≤20, % | 최소 길쭉함 D/t >20, % |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
A: 제조사, 또한 무역을 할 수 있습니다.
A: 일반적으로는 상품이 재고에 있는 경우 10-15일, 또는 상품이 재고에 없는 경우 30-40일, 양에 따라입니다.
A: 예, 우리는 무료로 샘플을 제공 할 수 있지만 화물 비용을 지불해야합니다.
A: 지불 <=2000USD, 100% 사전. 지불>=2000USD, 30% T/T 사전, 배송 전 잔액.
다른 질문이 있다면, pls 나를 연락하는 것을 자유로이 느끼십시오.